
产品中心
Products尺寸、轮廓、形状测量 齿轮测量中心
一、应用范围
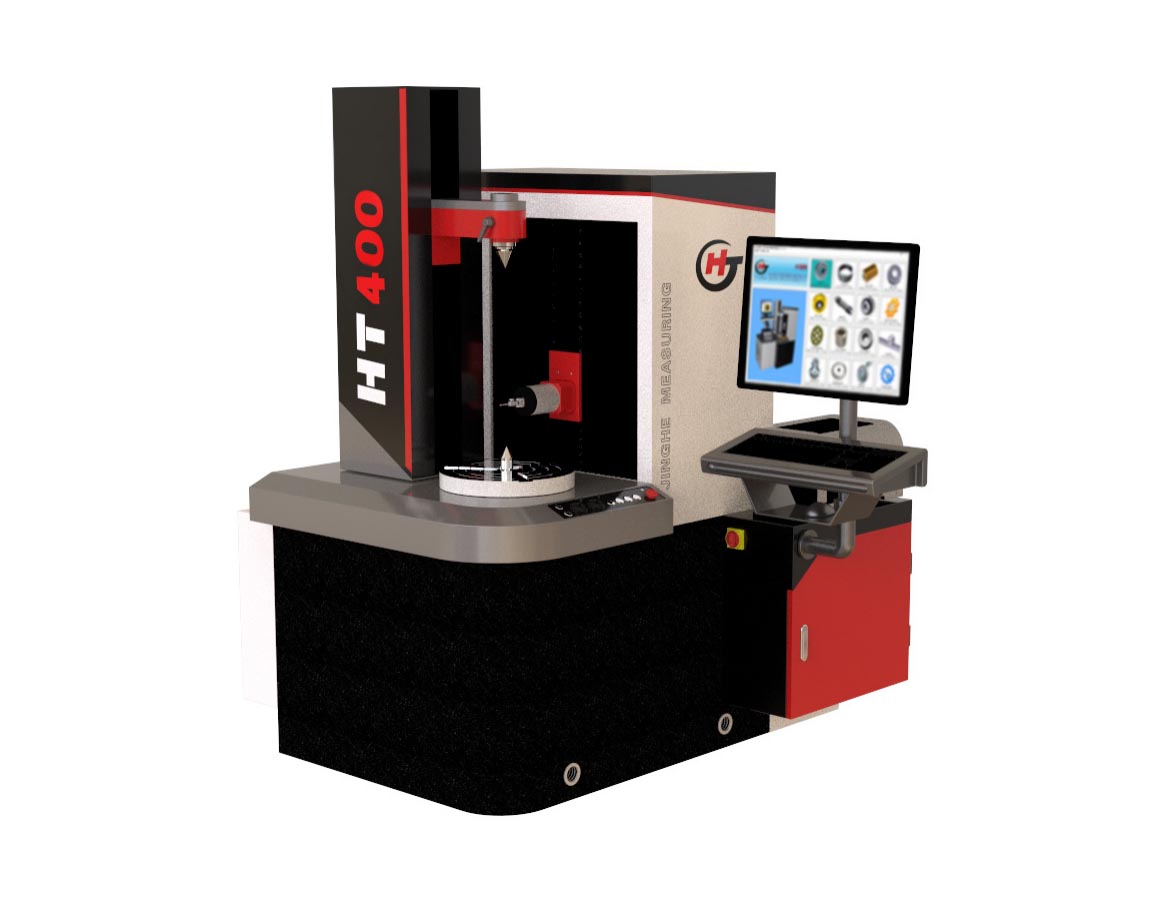
HT400型齿轮测量中心采用电子展成式测量原理,可以测量各种形状的直齿和斜齿圆柱齿轮,齿轮加工*具。仪器采用天然花岗岩基座、高精密滚动导向系统和运动控制系统。机械结构通过有限元分析优化设计,保证了精度稳定性。采用了瑞士高精度测微传感器和中自精合公司特殊设计的高精度一维半传感器装置及进口数据采集处理系统,保证了高精度的测量。软件系统采用基于WINDOWS平台的测量软件,用户可根据被测工件,自由选择测量项目,测量结果可按GB、ISO、DIN、JIS、AGMA等多种标准进行评值并打印报告单。
二、主要测量技术功能和指标
A.主要测量功能
1) 圆柱齿轮测量误差评值软件(含渐开线花键):
a、齿廓(Fα、ffα、fHα、Cα)、螺旋线(Fβ、ffβ、fHβ、Cβ)、齿距(fpt、fu、Fp、Fpk)、齿圈径跳(Fr),齿厚变动量(Rs);
b、测量公法线Wk、跨棒距M、齿厚 、齿槽宽;
c、齿轮参数分析;
d、齿轮扭曲分析;
e、齿轮齿面三维测量分析;
f、齿轮火前火后分析;
g、齿轮组测量,一次测量完一个齿轮串上所有齿轮;
h、包含多个国家评价标准:G10095-2008、ISO1328-1997、DIN3961/2-1978、AGMA200-88、JISB1702-1998、GB10098-88、JISB1702-1976、GB2363-90小模数标准、DIN5481-1(花键)、DIN5481-15(花键)、ANSI-B92.1-1996(花键)、GB3478.1-1995(花键),客户自定义;
2) 圆柱内齿轮测量误差评值软件(含渐开线花键):
a、齿廓(Fα、ffα、fHα、Cα)、螺旋线(Fβ、ffβ、fHβ、Cβ)、齿距(fpt、fu、Fp、Fpk)、齿圈径跳(Fr),齿厚变动量(Rs);
b、测量公法线Wk、跨棒距M、齿厚 、齿槽宽;
c、齿轮参数分析;
d、齿轮火前火后分析;
e、齿轮组测量,一次测量完一个齿轮串上所有齿轮;
f、包含多个国家评价标准:G10095-2008、ISO1328-1997、DIN3961/2-1978、AGMA200-88、JISB1702-1998、GB10098-88、JISB1702-1976、GB2363-90小模数标准、DIN5481-1(花键)、DIN5481-15(花键)、ANSI-B92.1-1996(花键)、GB3478.1-1995(花键),客户自定义;
3) 齿轮插刀测量误差评值软件:
a、测量项目:刃口齿形、截面齿形、螺旋线、轴向齿距、刀齿前刃面径向性、啮合线、轴台径向跳动、轴台端面跳动、顶刃前角、顶刃后角、切削面跳动等;
b、评价标准: JB/T 3095.2、GB/T 6082-2001、DIN1892-1977、客户自定义公差。
4) 齿轮滚刀测量误差评值软件:
a、截面/刃口齿形、螺旋线、容削槽齿距、前刀面径向性、啮合线、轴向齿距、轴台跳动
b、评价标准:GB6084、DIN3968、客户自定义公差。
5) 齿轮剃刀测量误差评值软件(含轴向剃刀及径向剃刀):
a、齿廓(Fα、ffα、fHα、Cα)、螺旋线(Fβ、ffβ、fHβ、Cβ)、齿距(fpt、Fp)、齿圈径跳(Fr);
b、评价标准:GB/T 14333-93、客户自定义公差;
6) 线形蜗杆测量误差评值软件:(含ZA、ZI、ZN、ZK型)
a、螺旋线、齿廓、轴向齿距、轴台跳动、蜗杆导程,
b、双导程蜗杆测量;
c、双压力角蜗杆测量;
d、评值标准:GB10089、GB10227、DIN3974、客户自定义公差。
7) 线形蜗轮测量误差评值软件:(含ZA、ZI、ZN、 ZK型)
a、齿廓(Fα、ffα、fHα、Cα)、齿距(fpt、Fp)、齿圈径跳(Fr);
b、评价标准 :GB10089、GB10227、DIN3974、客户自定义公差;
8) 蜗轮滚刀测量误差评值软件:(含ZA、ZI、ZN、ZK)
a、测量项目:刃口齿形、螺旋线、轴向齿距、刀齿前刃面径向性、轴台径向跳动、轴台端面跳动、顶刃前角、顶刃后角、切削面跳动等;
b、评价标准: JB/T 3095.2、GB/T 6082-2001、DIN1892-1977、客户自定义公差。
9) 直齿锥齿轮测量软件:
a、齿距(fpt、fu、Fp)、齿圈径跳(Fr);
b、评价标准:GB/T 10225-88、GB11365-89、AGMA2009-B01 、客户自定义公差。
10) 弧齿锥齿轮分度测量软件:
a、齿距(fpt、fu、Fp)、齿圈径跳(Fr);
b、评价标准:GB/T 10225-88、GB11365-89、AGMA2009-B01 、客户自定义公差。
11)通用分度测量误差评值软件:
a、齿距(fpt、fu、Fp)、齿圈径跳(Fr);
b、评价标准:客户自定义公差;
12)蜗杆测绘误差评值软件:
a、蜗杆双面导程;
b、蜗杆轴向齿距;
c、蜗杆模数;
d、蜗杆双面压力角;
13)未知齿轮参数反求辅助分析软件。
14)丝杆测量误差评值软件:
a、丝杆导程、轴向齿距;
b、丝杆模数;
c、丝杆牙型角;
d、丝杆中经。
15)齿轮位置度测量评值软件:
a、键槽与齿轮的位置度;
b、齿轮与齿轮的位置度;
c、齿轮相对位置测绘;
d、键槽宽、
e、键槽对称度;
16)直边花键测量评值软件(含三角花键,平行花键):
a、齿形、齿向、齿距;
b、平行花键键槽宽;
17)内直边花键测量评值软件(含三角花键,平行花键):
a、齿形、齿向、齿距;
b、平行花键键槽宽;
18)齿条测量评值软件:
a、齿形、齿向、齿距;
三、技术参数
模数 ------------------------------------------------------- 0.3~15 mm
齿轮****外圆直径 ------------------------------------- 400mm
****距离 -------------------------------------------------- 10~600 mm
测头垂直测量行程 ------------------------------------- 320mm
螺旋角范围 ------------------------------------------------ 0~90 °
电感传感器最小分辨率 --------------------------------- 0.0001mm
光栅最小分辨率 -----------------------------Φ向:0.0001°,X、Y、Z向:0.0001mm
被测齿轮****重量----------------------------------------- 120 kg
精 度 等 级 --------------------------------------------- VDI/VDE 2612/2613-1级
主 机 重 量 --------------------------------------------- 1500kg
仪器精度指标执行“GB/T 22097-2008 齿轮测量中心国家标准” ;
仪器主要验收单项精度(见附件一);
仪器综合精度(由渐开螺旋面基准样板测量精度进行评定):
齿形示值误差:2 μm; 示值稳定性:1 μm;
齿向示值误差:2 μm; 示值稳定性:1 μm;
四、硬件配置
A.仪器主要组成
主 机 ---------------------------------------------------- 1台
计算机 ---------------------------------------------------- 1台
打印机 ---------------------------------------------------- 1台
带动器 ---------------------------------------------------- 1套
心 轴 ---------------------------------------------------- 1件
扭簧比较仪 ------------------------------------------------- 1件
软件备份 -------------------------------------------------- 1套
外齿测针:
Φ0.5mm--------------------------------------------------------- 2件
Φ1 mm --------------------------------------------------------- 4件
Φ2 mm --------------------------------------------------------- 3件
Φ3 mm --------------------------------------------------------- 2件
B.收费附件(可选)
渐开线螺旋线样板(德式)-------------------------------------1件
标准齿轮四级 -------------------------------------1件
五、主要外购件配置表
|
项目 |
型号或规格 |
生产厂家/国别 |
备注 |
|
主机 |
HT |
中自精合自制 |
精密密植滚珠轴系(天然大理石底座) |
|
高精度直线导轨 |
(SHS25LV2QASSC0+760LH-II) |
进口 |
|
|
高精度滚动丝杠 |
KGT-D1605-050-216-276-MM-VV KGT-D1605-050-550-630-F-B-VV KGT-D2005-050-387-470-FMB-VV KGT-D2505-050-522-605-FMB-VV |
中德合资(霹西) |
Y轴、G轴、Z轴、X轴用 |
|
圆光栅及细分 |
RON系列 |
德国海德汉(HEIDENHAIN) |
|
|
主轴直驱电机 |
KBMS |
美国科尔摩根 |
|
|
长光栅及细分 |
RGH系列 |
英国雷尼绍(RENISHAW) |
|
|
X、Y、Z轴交流伺服电机 |
MHMD042GIC MHMD042GID MHMD012GIC |
日本松下 |
|
|
交流伺服系统 |
A6系列 |
日本松下 |
|
|
数控系统 |
GTS-400 |
Googoltech(香港) |
|
|
电传感系统 |
GT31 |
瑞士TESA |
|
|
接口采集系统 |
JH/C |
中自精合自制 |
|
|
微机 |
联想 |
商务机 |
|
|
激光打印机 |
HP |
惠普 |
|
|
测量软件 |
HT |
中自精合自主开发 |
|
六、软件功能
新一代的电子展成式齿轮测量中心软件主要具有以下特点:
4.1 软件完成全自动控制仪器测量动作、数据采集、误差补偿(偏心、导轨误差自动修正)、测量结果误差评值及测量结果输出等功能;
4.2通用弹出式菜单完成测量参数输入、测量方式设置、误差评值标准选择,测量数据存盘调盘等功能,屏幕显示彩色测量报告单;
4.3 根据输入齿轮基本参数(齿数、模数、压力角、螺旋角、变位系数等)自动计算出测量评定长度等测量数据、可自动和人工选择长度和误差放大比;
4.4 四分(或三分)左右齿面测量及测量结果存盘、打印;按 GB标准或 ISO标准对凸形、修缘等设计齿形、齿向、齿距进行误差评值;
4.5 可对被测齿轮的受检范围精确确定,微机自动确定起测、起评、终评、终测四点位置,其中齿形测量起评位置按与标准齿条啮合确定,并且误差评定范围可由用户根据图纸或测量要求在菜单上改变;
4.6 激光打印机输出测量结果(误差曲线及数值),可选择输出各种国际通用格式的齿轮测量报告单(德国式或美国式);
4.7 按用户要求特殊提供测量软件(如逐齿测量****误差齿的挑选输出,在测量报告单上输出用户方厂名、厂标及产品型号、日期等)。
4.8 需方为供方提供典型测量工件的图纸、技术要求和测量试件;
4.9 软件升级说明
a.供方对设备所带的软件免费为需方升级最新版本;
b.供需双方协商解决其他特殊测量功能;

